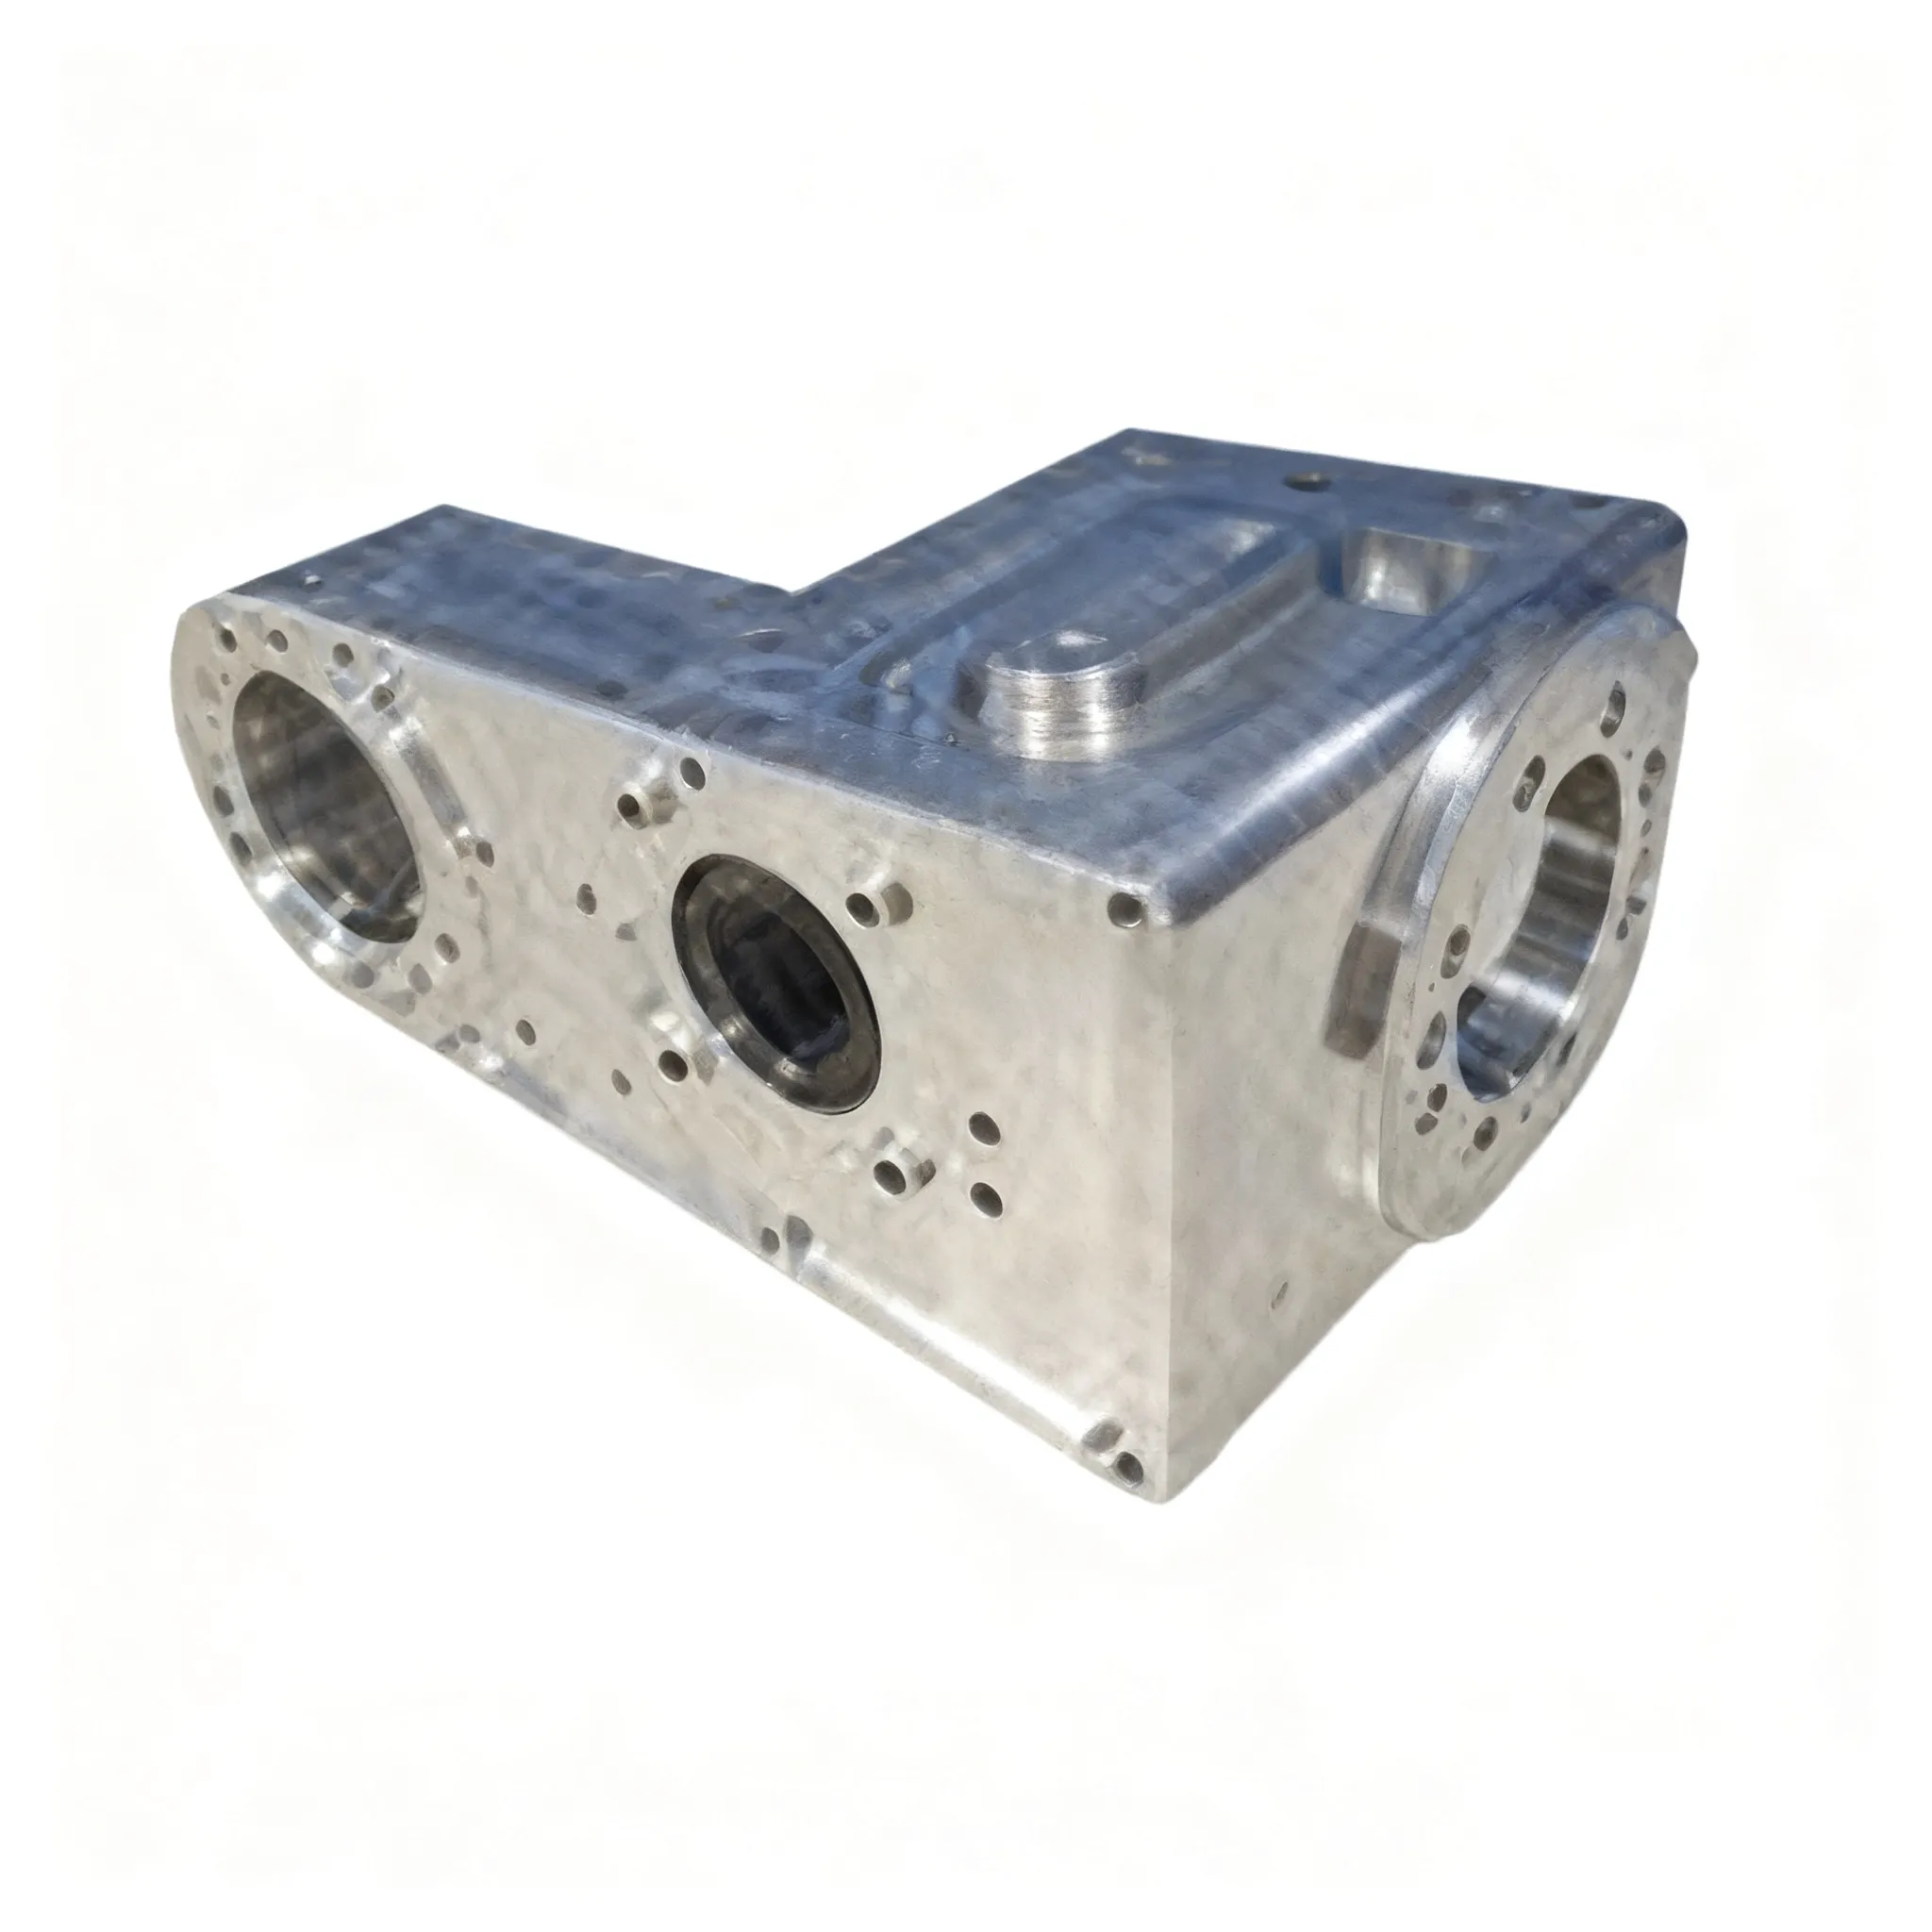
Szeleposztóka hidraulikus és pneumatikus folyadékvezérlő rendszerek alapvető alkotóelemei. Több szelepelem és járat integrálásával központilag szabályozzák a folyadéknyomást, az áramlást és az irányt, egyszerűsítve a rendszer felépítését és javítva a működési stabilitást. Az alábbi részletes bevezető több szempontból is:
1. Alapvető összetevők és osztályozások
Alapszerkezet
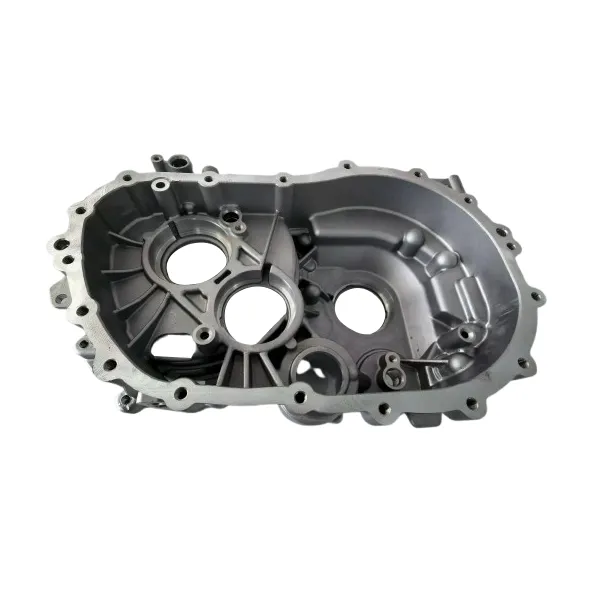
Szeleposztó: Alapként szolgál, jellemzően öntöttvasból, alumíniumötvözetből vagy kovácsolt acélból készül. Összetett belső hidraulikus csatornákkal rendelkezik, és jellemzően téglalap alakú, maximális oldalhossza általában nem haladja meg a 600 mm-t.
Vezérlőelemek: Ide tartoznak a lemezes szelepek, a patronos szelepek és a moduláris szelepek, amelyek csavarokkal vannak a szelepelosztóhoz rögzítve és felelősek az alapvető vezérlési funkciókért.
Csatlakozó alkatrészek: Ide tartoznak a szerelvények, karimák és tömítések, amelyek a külső csöveket a belső alkatrészekhez csatlakoztatják a tömítés biztosítása érdekében.
Kiegészítő tartozékok: Ide tartoznak a folyamatcsatlakozók dugói, emelőcsavarok, ellenőrző nyílások és adattáblák, amelyek biztosítják a könnyű telepítést, karbantartást és ellenőrzést.
Fő osztályozások
Funkcionális integráció szerint: egycsatornás kategóriába sorolhatókszelep elosztók(egyfunkciós, évente csökkenő piaci részesedés), többcsatornás szelep-elosztók (többcsatornás szabályozással integrálva, 42%-ot tesznek ki), és integrált szelep-elosztók (nagyon integrált, 35%-ot tesznek ki). Folyadéktípus szerint: Hidraulikus szelepblokkok (uralják a piacot, 72,6%-kal) és pneumatikus szelepblokkok (21,4%-kal, gyors növekedéssel).
II. Működési elv
Vegyünk példának egy hidraulikus szelepblokkot. Lényege, hogy több hidraulikus szelepelemet sorosan vagy párhuzamosan csatlakoztasson belső precíziós olajkörön keresztül. A külső jelek (például elektromos vagy mechanikai jelek) vétele után a vezérlőelemek szabályozzák az olajkör be- és kikapcsolását, az olajáramlást és a nyomást. Például egy elektrohidraulikus szervorendszerben a parancsjelet összehasonlítják a helyzet-visszacsatoló jellel, hogy hibajelet állítsanak elő. Ez a jel hajtja meg a szervoszelepet, és az elektromos jelet hidraulika olajárammá alakítja, ami viszont mozgatja a hengert, ami végső soron a működtetők (például turbinalapátok és robotkarok) pontos vezérlését éri el.
III. Feldolgozás
Előkezelés: Feszültségmentesítő kezelést (például öregítést) végeznek a nyersdarabon, hogy megakadályozzák a feldolgozás utáni deformációt, és biztosítsák, hogy az anyag mentes legyen az olyan hibáktól, mint a közbenső rétegek és a tűlyukak.
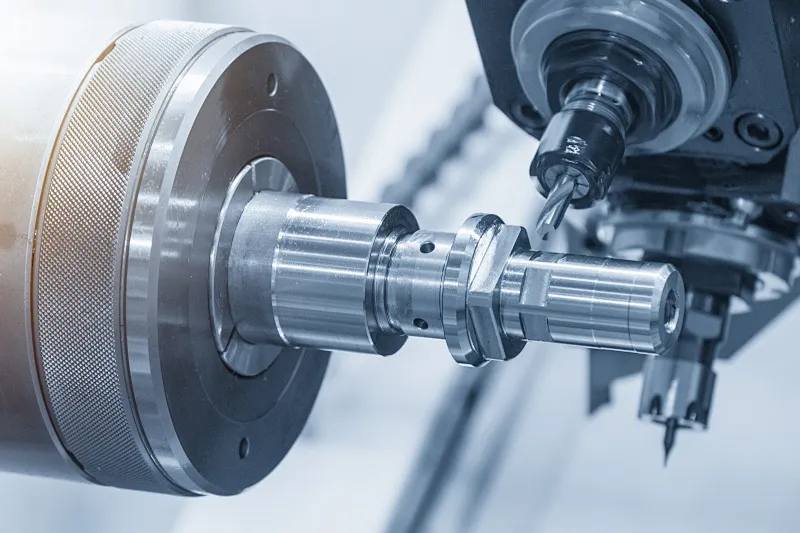
Megmunkálás: A nagyoló megmunkálást marással és gyalulással végezzük, hagyva a finom köszörülést. Ezután precíziós megmunkálást végeznek, például CNC-fúrást és fúrást, hogy biztosítsák az olajkör csatornáinak pontosságát és a felületi érdességet (különösen a rögzítési felületeken a szivárgás elkerülése érdekében). Sorjázás és tisztítás: Alaposan távolítsa el a sorját a csatornákról (hogy elkerülje a tömítések megkarcolását vagy az olajvezetékek eltömődését), és tisztítsa meg nagynyomású tisztítószerrel, például rozsdagátlóval és kerozinnal, hogy ne maradjon vasreszelék vagy törmelék.
Összeszerelés és üzembe helyezés: Ellenőrizze a furatok helyzetét és a csatlakozásokat a vázlatos rajz szerint, és vigyen fel anaerob ragasztót a hézagok tömítésére (24 órán át kötött). Az üzembe helyezés során öblítse át az olajvezetékeket 10-20 percig, kapcsolja be a mágnesszelep irányváltó szelepét, hogy biztosítsa a tiszta olajút, majd végezzen nyomás- és teljesítményteszteket.
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát. Adatvédelmi szabályzat