Precision Reaming Tools for CNC Hole Finishing
A megmunkáló és fémmegmunkáló iparban a precizitás a legfontosabb. A pontos furatméretek, a sima felületkezelés és a hosszabb szerszámélettartam nagymértékben függ a speciális forgácsolószerszámoktól.Dörzsárazási eszközökdöntő szerepet játszanak, mivel rendkívül kis tűréshatárokkal tudnak furatokat megmunkálni, így különösen alkalmasak furatkidolgozásra. A fúrással ellentétben a dörzsárazás egy precíziós megmunkálási folyamat, amely tovább finomítja az előfúrt vagy kifúrt furatokat a pontos átmérő és a nagyon sima felület elérése érdekében. A WDF, mint professzionális vágószerszám-gyártó Kínában, nagy tapasztalattal rendelkezik, termékeink pedig nemzeti tanúsítvánnyal rendelkeznek; bátran vásárolhat!
Mennyi anyagot kell eltávolítania a dörzsárazási eszközöknek?
A dörzsárazás során megmaradt anyag mennyisége döntő. A jó eredmény érdekében hagyjon 0,1–0,4 mm anyagráhagyást az átmérőben. Ha a dörzsározó eszköz működik, a rés közte és a furat fala között nem lehet túl szűk. Ebben az esetben valójában nem "harapás", hanem dörzsölés és csiszolás, ami azt eredményezi, hogy maga a dörzsár rendkívül éles lesz, a lyuk fala pedig érdessé és egyenetlenné válik. Ellenkező esetben, ha a rés túl nagy, a dörzsárazó szerszámoknak túlzott erőt kell kifejteniük, és ha a vágónyomás túl magas, eltörhet, és a furat görbe és egyenetlen lesz. Ezért a megfelelő résméret a vágandó anyagtól és a furat méretétől függ
Mi az optimális dörzsárazási sebesség és előtolás?
A jó furatfelület elérése érdekében a dörzsárazási sebesség általában ugyanazon anyag fúrási sebességének 1/2-2/3-a. Például alacsony széntartalmú acél megmunkálásakor az általánosan használt fordulatszám 10-20 SFM. Az előtolási sebességnek pozitívnak és folyamatosnak kell lennie, jellemzően 2-3-szor nagyobb, mint egy azonos méretű fúrószár előtolása. A nagyobb előtolás elősegíti, hogy a dörzsárazási eszközök „áthúzzák” magukat a munkadarabon, ami jobb felületminőséget eredményez. A csípős adagolás nem javasolt, mert könnyen rázkódást okoz, és rontja a furat felületi minőségét. A legpontosabb adatok elérése érdekében mindig olvassa el a szerszám gyártójának specifikációit.

- View as

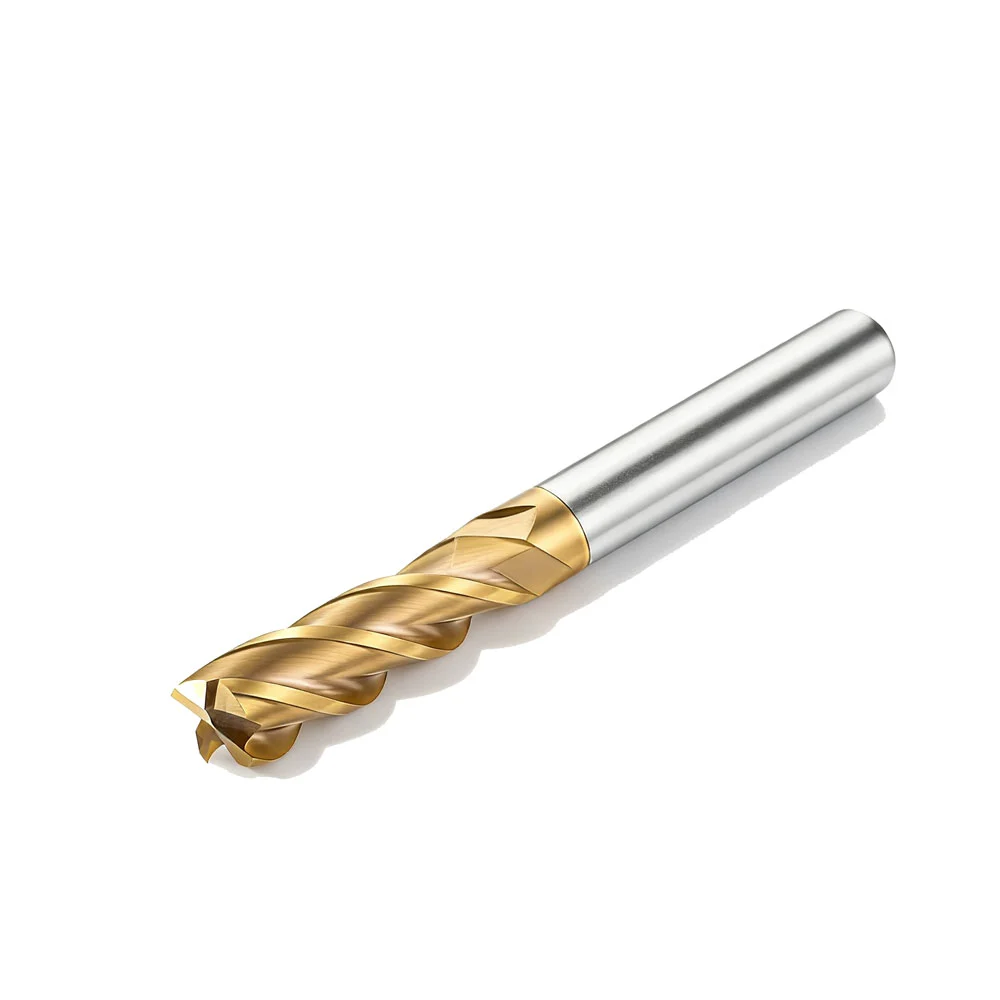
Spirálfuvola dörzsár
A WDF spirálfuvola dörzsárait egy csúcstechnológiás kínai gyártó gyártja, amely kutatás-fejlesztésre, gyártásra és értékesítésre szakosodott. Több mint egy évtizedes precíziós szerszámozási tapasztalatunk révén gyári szintű képességeink lehetővé teszik számunkra, hogy testreszabott megoldásokat szállítsunk, amelyek gyorsabb és pontosabb furatkészítést tesznek lehetővé. Az autóiparban, a repülőgépiparban és a precíziós gépiparban dolgozó ügyfelek megbízásában a WDF a kiváló minőségű, hatékony megmunkáló szerszámok megbízható szállítója.

Egyenes fuvola dörzsár
A WDF egyenes fuvola dörzsárait egy vezető kínai gyártó gyártja, amely CNC-szerszámozásra szakosodott. Több éves tapasztalattal, gyári szintű képességeinkkel és professzionális csapatunkkal biztosítjuk az innovatív technológiát és a kiváló minőséget. Megbízható beszállítóként a WDF folyamatosan javítja a szerszámok pontosságát és teljesítményét, kiváló minőségű megoldásokat és kiváló szolgáltatást kínálva a különféle ügyfelek igényeinek kielégítésére.
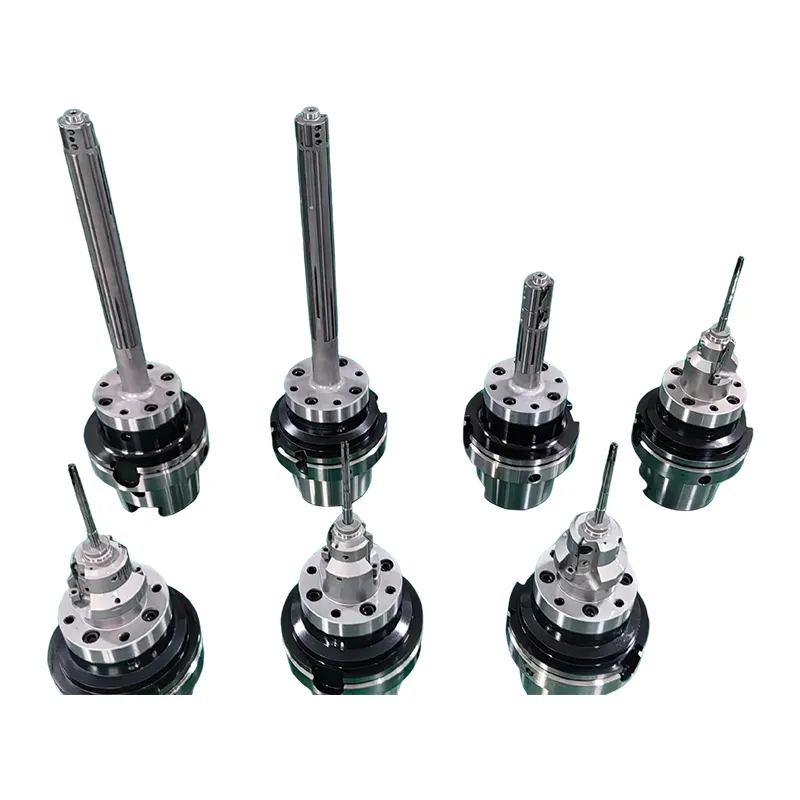
PCD vezetőrúd-dörzsár
A vezető kínai gyártó és szállító, a Wangdefu PCD vezetőlemez-dörzsára az ultrakemény polikristályos gyémánt vágóélt precíziós gyémánt vezetőléccel kombinálja, így IT5-IT6 tűréseket és Ra0,1-0,4 μm-es tükörszerű felületet ér el. Kifejezetten nagy átmérőjű, hosszú kinyúló furatok megmunkálására nemvasfémekben és kompozit anyagokban, egyenletes pontosságot, sorjamentes felületeket és nagy áteresztőképességet biztosít.

Nagy teljesítményű fém-kerámia dörzsárak
A Wangdefu nagy teljesítményű fém-kerámia dörzsárai egyesítik a kerámia kopásállóságát a fém szívósságával a precíziós furatkikészítés érdekében. Megbízható kínai gyártóként és beszállítóként gyári szintű gyártással, ezek a dörzsárak IT6–IT7 toleranciát és Ra0,2–0,6 μm felületi minőséget érnek el szénacélon, rozsdamentes acélon, formaacélon, titánon stb. Ideális az autóiparban, a repülőgépiparban és a szerszámgyártásban, a Wangdefu lehetővé teszi a „csiszolás helyett a dörzsárazást”, így időt takarít meg, miközben biztosítja a legmagasabb minőségi szabványokat.

Nagy teljesítményű keményfém dörzsárak
A Wangdefu nagyteljesítményű keményfém dörzsárai precíz furatmegmunkálást biztosítanak az autóiparban, a repülőgépiparban és a csúcstechnológiás iparágakban. Megbízható kínai gyártóként és teljes gyártási kapacitással rendelkező gyárként tartós, pontos és sima vágású dörzsárokat szállítunk. A mérnökök és gyártók megbízható beszállítója, a Wangdefu egyenletes tűréseket, jobb hatékonyságot és csökkentett gyártási kockázatokat biztosít a különféle anyagok, köztük a szénacél, rozsdamentes acél, alumínium és titánötvözetek esetében.
Megbízható kínai gyártóként és beszállítóként saját gyárunk van. Ha kiváló minőségű CNC termékeket szeretne vásárolni, kérjük, vegye fel velünk a kapcsolatot.