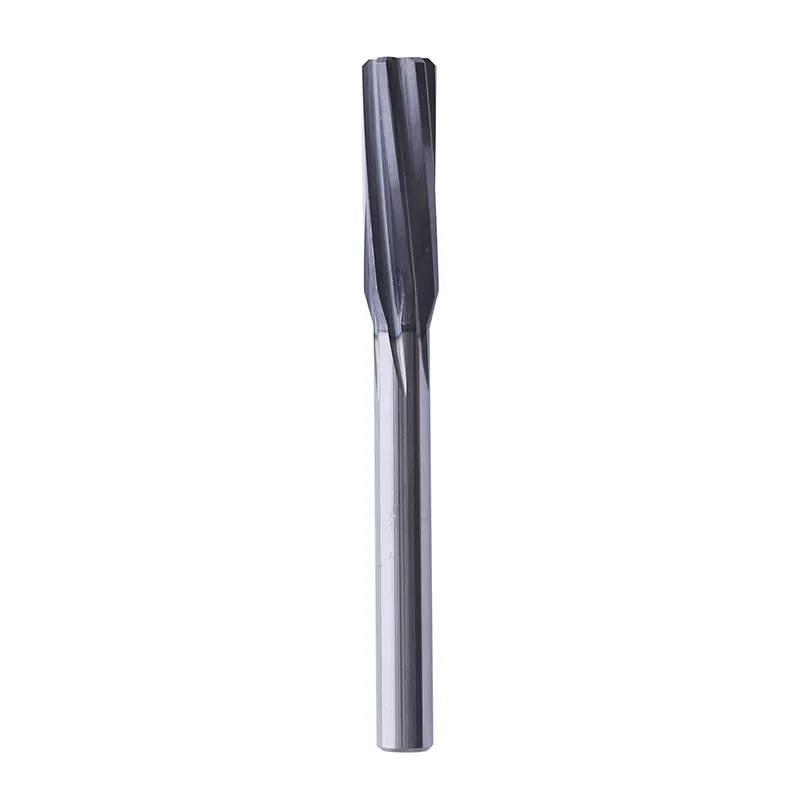

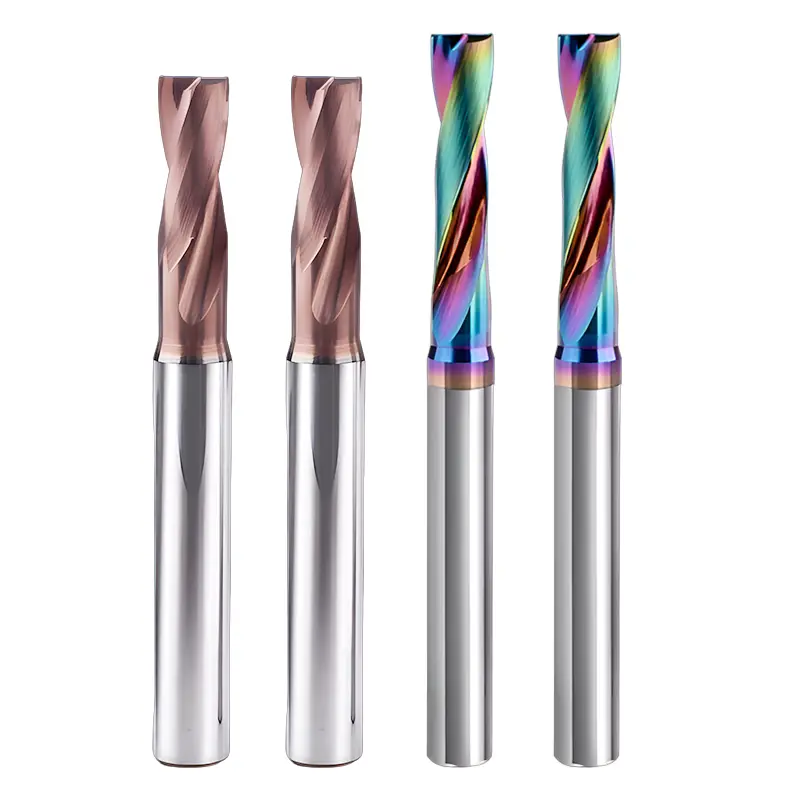
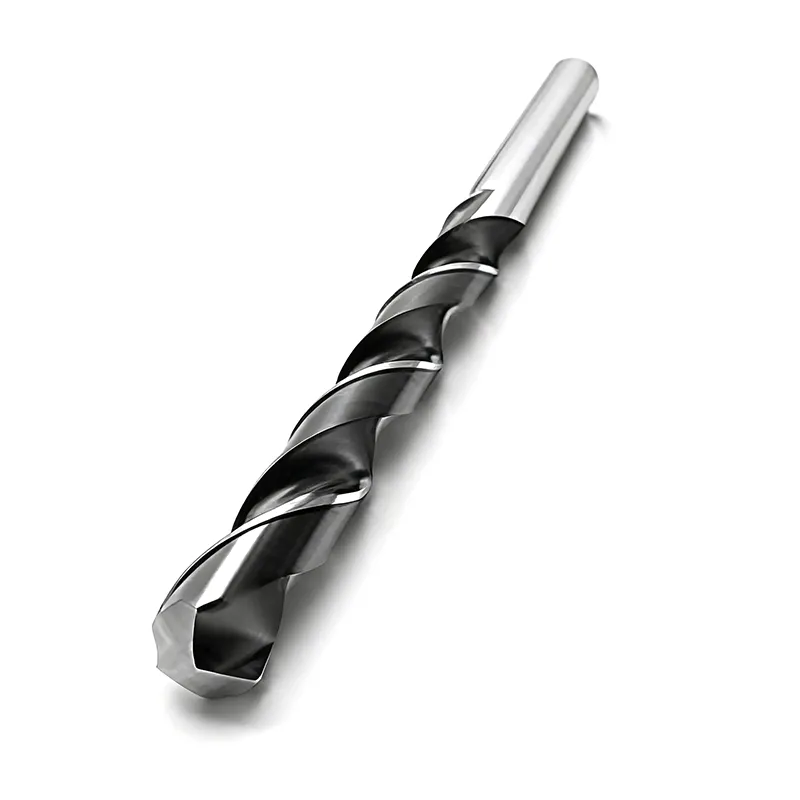
Keményfém laposfejű fúró
A Wangdefu, egy professzionális kínai gyártó és szállító több mint tíz éve a nagy pontosságú CNC-szerszámok és alkatrész-feldolgozásra összpontosít. Keményfém laposfejű fúrógépünk az autóipar, a robotika, a repülőgépgyártás és a szerszámgyártás területén jeleskedik.
Mi az a keményfém laposfejű fúró?
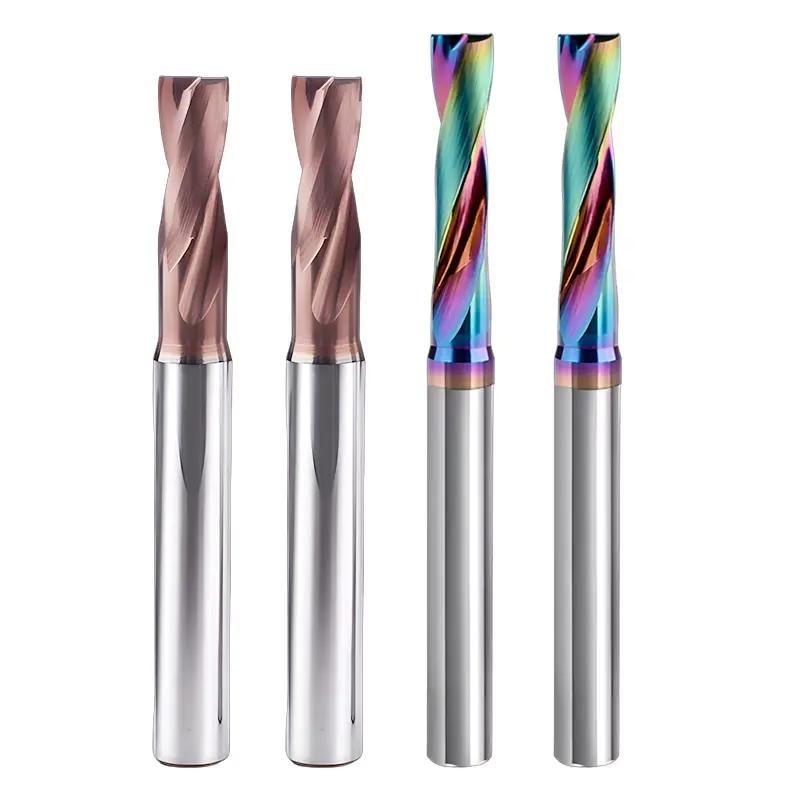
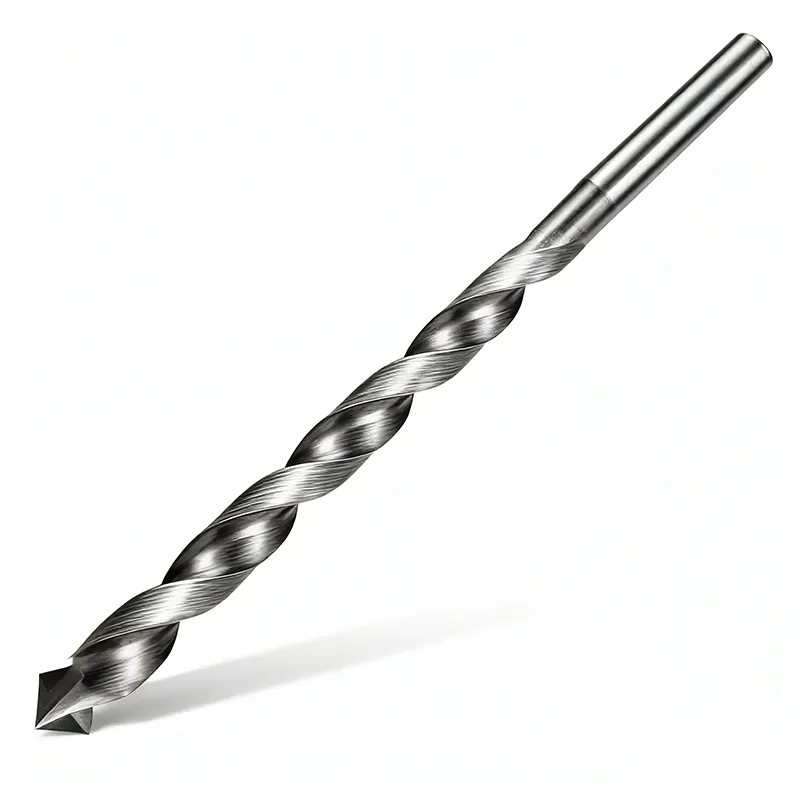
A minőségi keményfém laposfejű fúró szuperkemény ötvözetből készült lapos fejű fúró, amelyet nagy pontosságú furatmegmunkáláshoz terveztek. Kemény és kopásálló szerszámfej, hatékonyan megmunkálja a fémet, műanyagot és kompozit anyagokat, alkalmas összetett alkatrészek feldolgozására.
Főbb funkciók:
Nagy pontosságú fúrás: stabil nyílás biztosítása, hiba ≤0,01 mm
Erős kopásállóság: A keményfém szerszám élettartama hosszú, ami csökkenti a gyakori csereköltségeket
Több anyag felhasználása: fém, műanyag, kompozit anyagok feldolgozhatók
Hatékony feldolgozás: több mint 30%-kal javítja a feldolgozási hatékonyságot
Újrafelhasználható: garantálja a konzisztenciát az idő múlásával
Mik ennek a terméknek az előnyei?
Ultra-nagy keménységű szerszámfej: A tartós keményfém laposfejű fúró importált keményfém ötvözetet alkalmaz, és a szerszám kopásállósága sokkal magasabb, mint a hagyományos acélszerszámoké.
Pontossági garancia: a rekesznyílás hibája 0,01 mm-es, 1:1 reprodukciós tervrajzokon belül szabályozható.
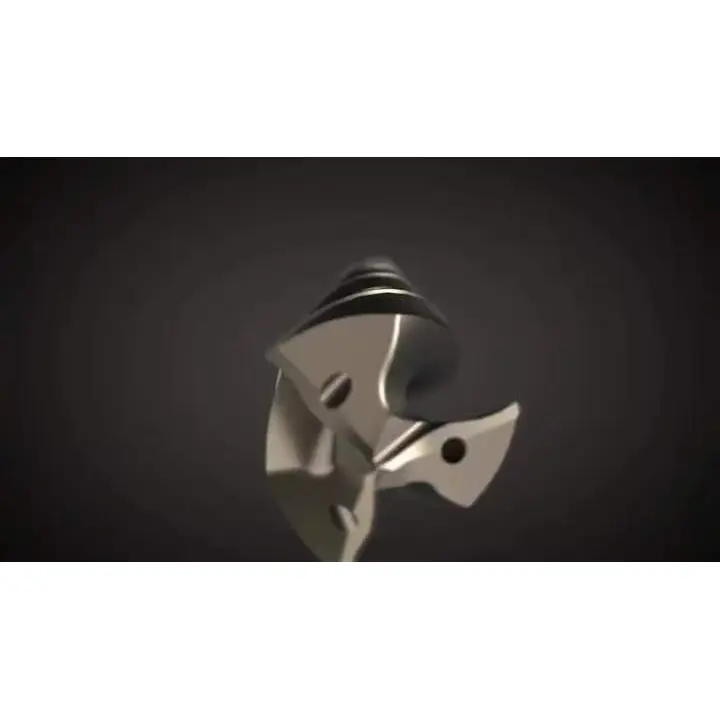
A megmunkálási hatékonyság javítása: speciális szerszámfej kialakítás és forgácseltávolító szerkezet, csökkenti a vágási ellenállást, javítja a megmunkálási sebességet.
Széles körben alkalmazható: hordozó fém, műanyag, kompozit anyagok fúrása, marása és különféle feldolgozási követelmények.
Globális vásárlói bizalom: sikeres szerviz Volvo, NIO és más jól ismert globális autómárkák.
Tanúsítás és minőségbiztosítás
ISO9001 minőségirányítási rendszer tanúsítása
Német TUV gyártási rendszer tanúsítása
Számos használati minta és találmányi szabadalom
Szigorú belső minőségellenőrző központ, amely biztosítja, hogy minden termék stabil és megbízható legyen
Milyen előnyei vannak termékeinknek társaikhoz képest?
Nagyobb pontosság: rekesznyílási hiba ≤0,01 mm, az ipari általános ±0,03 mm-hez képest
A vágófej kopásállósága: A keményfém vágófej hosszabb élettartammal rendelkezik
Gyors válasz: a megkeresésre 2 órán belül válaszoljon, a prototípus szállítása 24 órán belül
Egyablakos szolgáltatás: a szerszámok testreszabásától a tömeggyártásig a teljes megoldásokig
Alapvető termékspecifikációk
Keményfém laposfejű fúrósorozatunkat precízióra, hatékonyságra és sokoldalúságra tervezték az anyagok és alkalmazások széles körében. Az alábbiakban az alapvető műszaki előírásokat találja referenciaként:
|
Paraméter típusa |
Elérhető opciók |
|
Szerszám típusa |
Általános célú lapos végű fúró, Hosszú nyakú (hosszú kinyúláshoz), Belső hűtőfolyadék típusú, Miniatűr szerszámok automatizált gépekhez |
|
Szerszámtest anyaga |
Szubmikron keményfém |
|
Bevonat típusa |
EgiAs bevonat, TiAlN bevonat, TiCN bevonat, Bevonat nélküli |
|
Lyuk átmérője |
φ0,2–φ30mm (standard), nagyobb átmérők testreszabhatók |
|
Mélység-átmérő arány (L/D) |
2D (általános), 3D (standard), 5D (mélylyuk speciális) |
|
Szár típusa |
Egyenes szár, Morse kúpos, BT/HSK interfész |
|
Hűtési módszer |
Külső hűtőfolyadék, belső hűtőfolyadék (nagynyomású olajnyílások) |
|
Megmunkálási pontosság |
Furattűrés IT8–IT10, alsó síkság <0,01 mm, felületi érdesség Ra1,6–3,2 μm |
|
Megfelelő anyagok |
Szénacél, ötvözött acél, formaacél, rozsdamentes acél, öntöttvas, gömbgrafitos öntöttvas, alumíniumötvözetek, előedzett acél (HRC40–55), műanyag formaacél stb. |
Tipikus alkalmazások
Gépjárműgyártás:
A sebességváltóház csavarjainak (M10-M27) süllyesztett megmunkálásához φ20 mm-es belső hűtésű keményfém laposfejű fúrónk rendkívül jól teljesít. Vágási sebesség 150 m/perc, előtolás 0,1 mm/fordulat, egyetlen szerszámmal több mint 3500 lyukat lehet megmunkálni lapos aljú sorja nélkül, utólagos köszörülési folyamat nélkül, jelentősen javítja a termelés hatékonyságát.
Csapágyipar:
Az 1020-as acél csapágyazású ellenfurat megmunkálásához (1,5 - 4 hüvelyk mélységig) ez a szerszám helyettesítheti a hagyományos lépcsős fúrást vagy fúrást előfúrás nélkül. A megmunkálási hatékonyság 50%-kal nőtt, a szerszám élettartama több mint 200 furat, az ellenfurat felületi minősége magas.
Formagyártás:
Az SKD11 présacél ferde csavarlyuk megmunkálásához (0°-25° húzási szög) a merev szerszámtestünk és a precíziós központosító kialakításunk biztosítja a furat pontos pozícionálását. Egyetlen szerszám egyszerre tudja elvégezni a fúrást és a süllyesztést, ami 40%-kal csökkenti a feldolgozási ciklust.
Precíziós műszerek:
Alumínium szerelőfuratoknál (φ3-φ8mm) a bevonat nélküli kialakítás csökkenti a tapadást, és 0,008 mm-es alsó síkságot és Ra 1,6 μm felületi érdességet ér el. Ez kiváló síkságot biztosít, és megfelel a precíziós összeszerelési követelményeknek.
Ajánlott vágási paraméterek
|
Anyag |
Vágási sebesség (Vc) |
Hírcsatorna (f) |
Axiális mélység (Ap) |
|
45# szénacél |
80-150 m/perc |
0,10–0,20 mm/ford |
5-25 mm |
|
304 rozsdamentes acél |
30-70 m/perc |
0,03–0,08 mm/ford |
3-15 mm |
|
Szürke öntöttvas |
70-120 m/perc |
0,09–0,15 mm/ford |
8-30 mm |
|
6061 alumínium ötvözet |
165-300 m/perc |
0,14–0,20 mm/ford |
5-20 mm |
|
Előedzett acél (HRC45) |
40-80 m/perc |
0,05–0,10 mm/ford |
4-18 mm |
Megjegyzések:
1. 30° feletti huzatszög esetén csökkentse az orsó fordulatszámát a standard értékek 70%-ára és az előtolást a standard értékek 30%-ára.
2. Tartson fenn 1–2 mm-es forgácselszívó helyet a zsákfuratok számára.
3. Rozsdamentes acél vagy magas hőmérsékletű ötvözetek esetén használjon belső hűtőfolyadékot extrém nyomású vágófolyadékkal.
Kérdés küldése
Elérhetőségei
-
Cím
No. 2, No. 21 Mold Road, Daqi Street, Beilun District, Ningbo, Zhejiang tartomány Kína
-
Tel
-
Küldje el projektje részleteit, hogy gyorsan árajánlatot kapjon CNC vágószerszámokra, CNC megmunkált prototípusokra, CNC szelepblokkra. Szakértőink optimalizálják a költségeket és a határidőket, hogy kiváló minőségű megoldást biztosítsanak Önnek.



Hírek Ajánlások